Artykuł sponsorowany
Od warsztatu do manufaktury — jak zmieniała się rola wytwórcy piór wiecznych
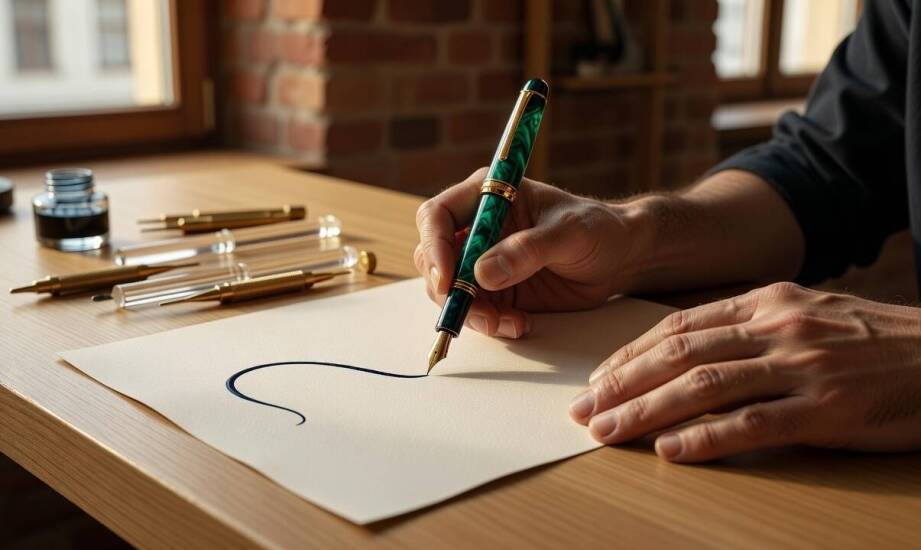
W XIX wieku wytwórca pióra wiecznego pracował w warsztacie, gdzie każdy egzemplarz powstawał indywidualnie pod okiem rzemieślnika. Obecnie proces ten opiera się na działaniu całych zespołów projektowych, których decyzje technologiczne kształtują parametry narzędzia pisarskiego. Droga od doboru surowców po precyzję gwintów i zaworów określa ostateczny charakter przedmiotu trafiającego do rąk użytkownika.
Ewolucja polskiej branży produkcyjnej w ujęciu historycznym
Pionierem masowego wytwarzania przyborów piśmienniczych na ziemiach polskich był warszawski zakład Kawuska. Historia tej działalności sięga 1895 roku, kiedy Konrad Wasilewski otworzył fabrykę przy ulicy Płockiej. Początkowo przedsiębiorstwo skupiało się na obróbce spinaczy, kałamarzy oraz stalówek do przyborów maczanych. W ciągu zaledwie sześciu lat zatrudnienie w firmie wzrosło z 20 do ponad 200 pracowników. Zwiększona skala operacji umożliwiła sprowadzenie nowych maszyn i rozpoczęcie kompletowania pełnych korpusów z wewnętrznym systemem doprowadzania atramentu. Przedsiębiorstwo udzielało 25-letniej gwarancji na bezawaryjne działanie swoich wyrobów, a gotowe instrumenty eksportowano również na rynki wschodnie.
W okresie międzywojennym na mapie wytwórców pojawiła się częstochowska fabryka Omega, otwarta w 1934 roku. Analiza zachowanych egzemplarzy historycznych wskazuje, że urządzenia te często wyposażano w elementy tłoczone przez warszawską Kawuskę. Praktyka ta dowodzi istnienia kooperacji między ówczesnymi zakładami i podziału kompetencji przy obróbce metali. Sytuacja polityczna po II wojnie światowej doprowadziła do nacjonalizacji majątku spółki, a w 1950 roku na bazie dawnych maszyn utworzono Częstochowskie Zakłady Materiałów Biurowych.
Główny ciężar powojennej produkcji przejęła marka Zenith. Inżynierowie z tego przedsiębiorstwa musieli dostosować procesy do rosnących potrzeb placówek edukacyjnych i administracji państwowej. Wdrożyli oni autorską metodę przecinania ziaren irydowych, która otrzymała dokument patentowy w 1967 roku. Do odlewania elementów piszących wykorzystywano początkowo złoto pozyskiwane z państwowej mennicy, jednak miękkość kruszcu zmusiła technologów do zmiany materiału bazowego na twardszą stal nierdzewną. Masową produkcję modelu z całkowicie schowaną stalówką rozpoczęto w 1965 roku, wzorując się na opływowej sylwetce amerykańskiego Parkera 51.
Technologiczne aspekty powstawania współczesnych instrumentów
Zastąpienie pracy rzemieślniczej przez zorganizowane linie ustandaryzowało parametry wszystkich wypuszczanych serii produktowych. Ujednolicenie procesów frezowania i polerowania pozwoliło połączyć masową skalę z personalizacją, obejmującą znakowanie laserowe powierzchni skuwek. Obecnie producent piór wiecznych podejmuje na wczesnym etapie projektowania kluczowe decyzje konstrukcyjne. Dobór surowca na główną część korpusu bezpośrednio przekłada się na masę całkowitą, ogólne wyważenie i termiczne właściwości obszaru chwytu. Zastosowanie celuloidu, lekkiego akrylu, szczotkowanej stali szlachetnej lub kompozytów wzbogacanych pyłem wulkanicznym determinuje odporność na pęknięcia naprężeniowe oraz dystrybucję wagi. Zróżnicowanie materiałowe wpływa również na podatność przedmiotu na zarysowania w trakcie eksploatacji.
Osobny proces dotyczy formowania elementu kontaktującego się z papierem. Materiał wejściowy, obejmujący hartowaną stal lub blachę ze złota próby 18 i 23 karatów, przechodzi przez etapy walcowania, wycinania i szlifowania. Ostateczny kształt kuleczki irydowej zgrzewanej na samym czubku oraz kąt nacięcia skrzydełek kształtują szerokość rysowanej linii. Podobny nominalnie rozmiar ziarna zostawia na papierze inną grubość kreski w zależności od kalibracji wewnątrz konkretnej fabryki. Konstrukcje różnych wytwórców zapewniają z tego powodu odmienne napięcie powierzchniowe podczas kreślenia znaków graficznych.
Kolejnym obszarem inżynieryjnym pozostaje wewnętrzna mechanika dystrybucji płynu. Zintegrowanie wewnątrz trzonu mechanizmu tłokowego zapewnia dużą pojemność magazynującą i umożliwia nabieranie atramentu ze szklanych kałamarzy. Alternatywne zastosowanie krótkich nabojów lub konwerterów upraszcza procedurę uzupełniania cieczy, co sprawdza się w dynamicznych warunkach biurowych. Zakłady rygorystycznie testują przepływ kapilarny kanałów na spływaku, zapobiegając przerywaniu linii podczas szybkich pociągnięć dłoni. W stołecznym punkcie Pióroteka dostępne są wyroby marek Visconti oraz Pelikan, w których za szczelność odpowiadają uszczelki silikonowe oraz wbudowane systemy podciśnieniowe.
Wpływ procesów produkcyjnych na trwałość przyborów
Znaczenie zakładu produkcyjnego wykracza poza samo osadzenie logotypu na klipsie skuwki. Wybór rozwiązań mechanicznych w sekcji podawania atramentu i precyzja nacinania gwintów określają cykl życia narzędzia i możliwości późniejszych działań serwisowych. Nowoczesne metody łączenia materiałów wspierają stabilność elementów rozłącznych, zapobiegając przypadkowemu wysychaniu cieczy wewnątrz kanałów.
Aktualne procedury wytwarzania łączą ręczne szlifowanie krawędzi z maszynowym pomiarem przepustowości mikroszczelin. Gotowy instrument staje się efektem wieloetapowego planowania inżynieryjnego, obejmującego analizę właściwości fizycznych tworzyw sztucznych poddawanych kontaktowi z barwnikami. Wiedza technologiczna gromadzona od czasów dziewiętnastowiecznych warsztatów przetrwała w archiwach, stanowiąc bazę dla zautomatyzowanych procesów obróbki skrawaniem.
Kategorie artykułów
Polecane artykuły

Jak gramatura i wykończenie wizytówki zmieniają odbiór marki w różnych branżach

Kiedy opony tracą bezpieczeństwo na polskich drogach i dlaczego bieżnik to za mało

Dlaczego hierarchia odpadów zaczyna się od ograniczenia, a nie od odbioru
